吹瓶空压机深度解析 高可靠性、低故障率背后的技术密码
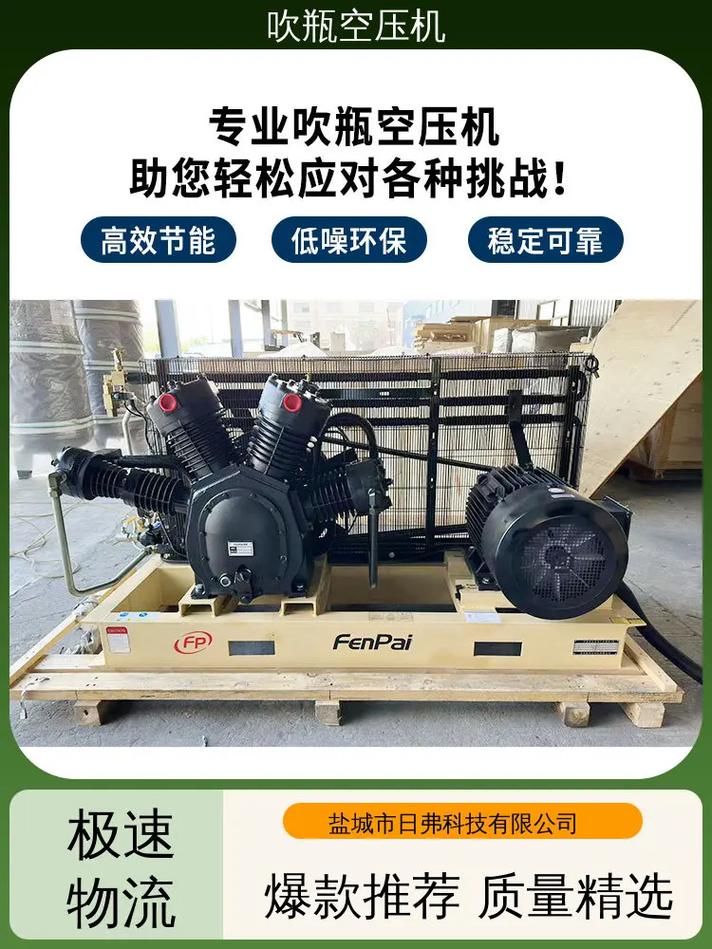
在PET瓶吹塑生产领域,压缩空气被称为“第二动力源”,其品质、稳定性和供应成本直接决定了生产线的效率与产品合格率。吹瓶空压机因此成为塑料包装企业的核心设备。很多用户在选择吹瓶空压机时,最关心的就是四个字:可靠、少修。一款真正高可靠性、低故障率的吹瓶空压机究竟是如何炼成的?本文从技术细节为您揭晓。
一、吹瓶工艺对空压机的特殊要求
吹瓶用的压缩空气通常分为两种压力等级:高压(2.5~4.0MPa)用于吹瓶成型,低压(0.7~1.0MPa)用于吹瓶机的气动控制。与传统空压机不同,吹瓶空压机具有以下特点:
- 终端压力高:需要多级压缩才能达到3.0MPa以上,级间冷却与密封要求极高。
- 持续24/7运行:PET瓶生产线很少停机,空压机必须能够连续数月不停机运行。
- 无油或微油:食品饮料包装要求压缩空气无油、无水、无尘,一方面避免污染瓶子,另一方面减少阀件故障。
- 频繁启停与负荷波动:吹瓶机按模腔数量与生产节拍取气,气压波动大,空压机必须能快速响应且不卸载频繁。
这些严苛工况,对空压机的机械设计、冷却系统、控制系统提出了远超通用空压机的要求。
二、低故障率的六大技术保障
真正“皮实耐用”的吹瓶空压机,并非偶然,而是六个核心子系统的高标准设计。
1. 重型主机,低速比运行
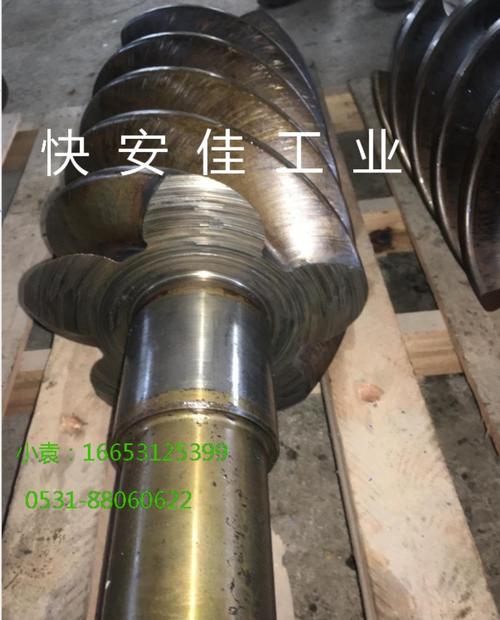
主机是心脏。中高压吹瓶空压机多采用二级或三级压缩螺杆主机,转子型线优化后,在较低转速下即可达到所需压力。转速每降低10%,轴承寿命大约延长一倍。很多长寿命机型将主机转速控制在1500rpm以下,同时采用SKF/FAG重载轴承,轴承设计寿命普遍超过10万小时。
2. 高效的级间冷却
多级压缩中,级间冷却器效率直接决定了排气温度和轴承寿命。如果冷却器堵塞或冷却效果差,下一级转子会超温,润滑油加速老化。可靠性高的机型使用大面积板翅式或管翅式冷却器,并配有独立的轴流风扇。级间温度可稳定控制在45℃以下。润滑油寿命可达8000小时以上。
3. 无油或半无油密封技术
对于食品级吹瓶,很多高端机型采用干式无油螺杆:转子表面涂层,压缩腔内不接触油,完全无需油过滤器。另外一种技术路径是“中压无油活塞+低压微油螺杆”组合。无论哪条路线,核心都是防止润滑油大量窜入成品气,同时保持密封和润滑。可靠性建立在迷宫密封、碳环密封、高性能涂层等成熟方案的组合上。
要让剩余那部分含油气能够剔除干净,主机的油气分离和精密过滤系统的配置是关键的一环,这在技术部分会详细说明。
4. 低负荷启动与柔和加卸载
无油或中压空压机反转启动电流对电网和执行机构都是冲击。设计优秀的机器具备“低负载启动阀”:主机启动阶段进气阀关闭,电机空载运转,电子/机械式卸荷阀极小孔的容积调节作用,让机器的电气故障大幅降低。使用双电磁阀、变频不频繁加减载蠕变。这些策略每分钟把元器件磨损放在实际很小的小波动吸、放材料序列器设计水平要求也放到重要把关上来决定的另一个典型的确保使用寿命装置。我们见到某制造商独立研的“0压差同轴卸放算法”本质上不依赖卸到位不松弛的策略;如果是变频则由平稳的ramp系数确保轴向及液压轴承耐力的余地最大化。软停与容调是重型系统保障接口对接PLC的一种典型变量头特征。可能直接往电控触上挂的那个小规格机器可能做的更好更认真不太适用于通用的简便型区间内的解释情景会多费些营销话语在整体低故率显得太学术化但确实严谨有用的上多轴。整体软起智能设计远比宣传困难大在背后。
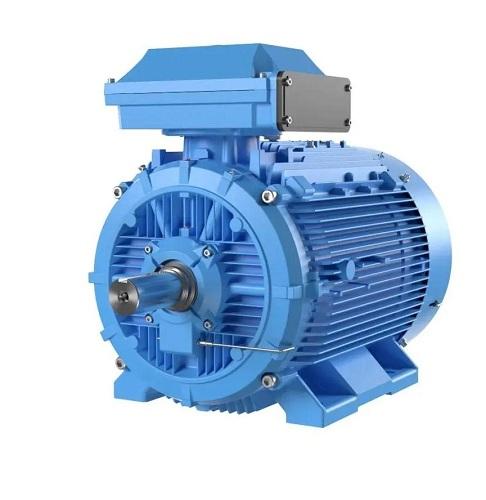
5. 高 reliability, electric, 简单的 ELEC, MOTOR 部设计与F级绝缘保证吹机运行风孔里冷却不需要经常更换转子。Insulation protect critical.
The remains goes out humidity 纯 confusion。
如若转载,请注明出处:http://www.hnbengyou.com/product/42.html
更新时间:2026-10-22 21:57:25